
Ürün Galerisi
Teknik yapı, ölçü ve kalite kontrol detayları
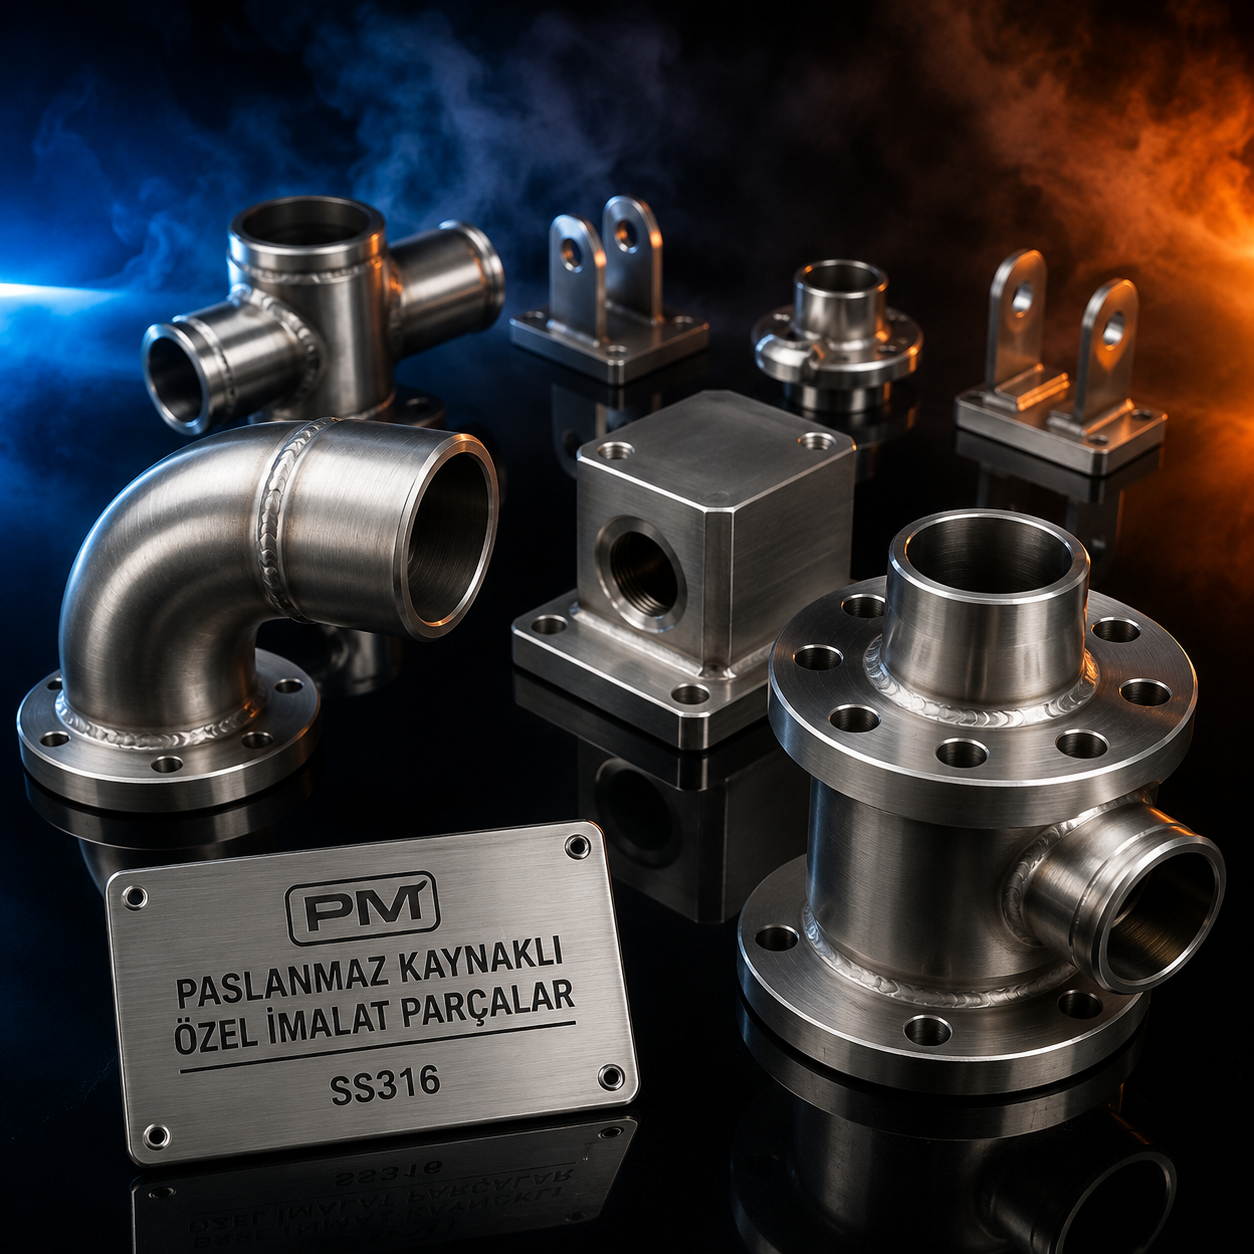
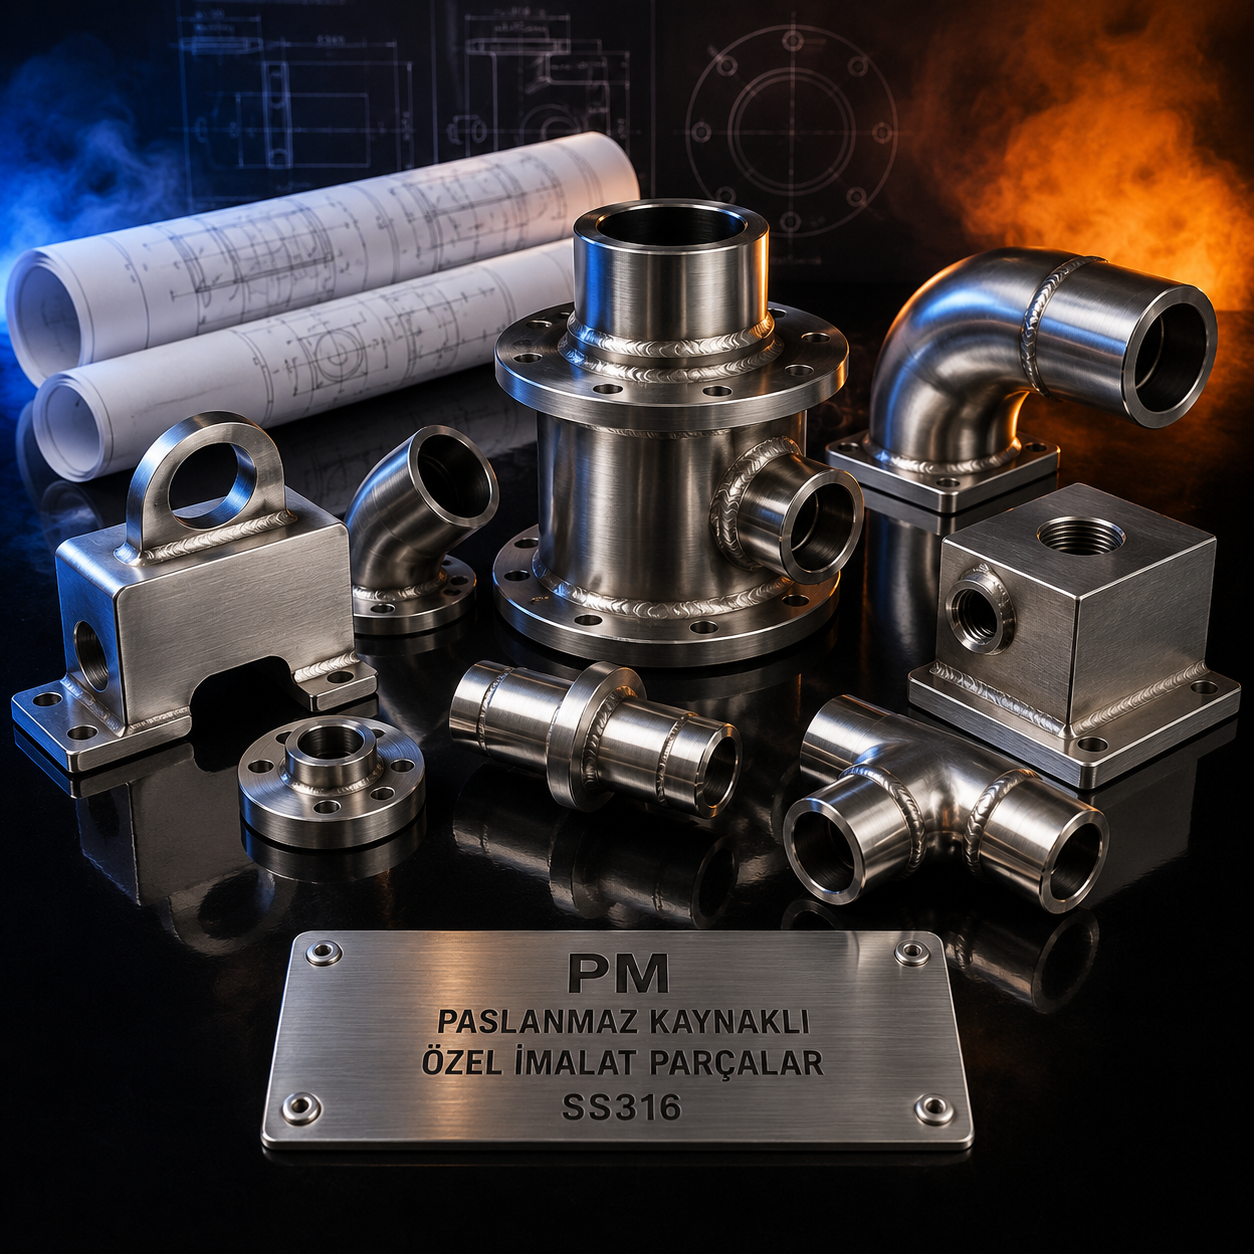
Paslanmaz Kaynaklı Özel İmalat Parçalar
Teknik özellikler, kullanım alanları ve video
Paslanmaz kaynaklı özel imalat parçalar, standart ürünlerin ölçü veya bağlantı yapısının yeterli olmadığı projelerde onaylı teknik çizim, doğrulanmış numune veya teknik şartnameye göre 304 ya da 316 paslanmaz çelikten üretilen kaynaklı çözümlerdir.
Boru, bağlantı elemanı, flanş, adaptör, soket, gövde ve projeye özel işlenmiş parçalar kaynaklı bir yapı hâlinde birleştirilebilir. Parça hazırlığı, kaynak ağzı, kaynak yöntemi, ilave metal ve kaynak sırası; malzeme, et kalınlığı, geometri ve çalışma şartlarına göre belirlenmelidir.
304 veya 316 malzeme seçimi; korozyon ortamı, akışkan, sıcaklık, mekanik yük ve sektör gereksinimlerine göre yapılmalıdır. Kaynak sonrası boyutsal kontrol, yüzey temizliği ve gerekiyorsa taşlama, asitleme, pasivasyon veya tahribatsız muayene şartları üretim öncesinde tanımlanmalıdır.
Üretim Özellikleri
- Projeye göre 304 veya 316 paslanmaz çelik malzeme seçeneği
- Onaylı teknik çizim, teknik şartname veya doğrulanmış numune verilerine göre üretim
- Boru, flanş, adaptör, soket, gövde ve işlenmiş parçaların kaynaklı birleştirilmesi
- Projede tanımlanan kaynak ağzı, dikiş geometrisi ve bağlantı ölçüleri
- Malzeme ve çalışma şartlarına uygun kaynak yöntemi ile ilave metal seçimi
- Kaynak sırası ve fikstürleme ile boyutsal deformasyonun kontrolü
- Kaynak sonrası çapak, sıçrantı ve yüzey temizliği
- Talebe göre taşlama, asitleme, pasivasyon ve tanımlanmış muayene işlemleri
Kaynaklı İmalat ve Teknik Bilgiler
| Hizmet tipi | Paslanmaz kaynaklı özel parça imalatı |
|---|---|
| Malzeme seçenekleri | Projeye göre 304 veya 316 paslanmaz çelik |
| Üretim yöntemi | Teknik resimde tanımlanan kaynaklı birleştirme ve gerekli tamamlayıcı işleme operasyonları |
| Parça seçenekleri | Boru, flanş, adaptör, soket, gövde, bağlantı elemanı veya projeye özel kaynaklı yapı |
| Kaynak yöntemi | Malzeme, et kalınlığı, geometri ve teknik şartnameye göre belirlenir |
| Kaynak hazırlığı | Kaynak ağzı, birleşim tipi, dikiş ölçüsü ve kaynak sırası teknik resme göre |
| İlave metal | Ana malzeme ve kullanım koşullarıyla uyumlu olacak şekilde belirlenir |
| Boyutsal kontrol | Kaynak sonrası ölçüler, hizalama ve geometrik gereksinimler teknik resme göre |
| Toleranslar | Kritik ölçüler ve uygulanabilir tolerans standardı üretim öncesinde tanımlanır |
| Yüzey işlemleri | Talebe göre temizlik, taşlama, asitleme veya pasivasyon |
| Muayene | Görsel, boyutsal veya talep edilen tahribatsız muayene yöntemi ve kabul kriterine göre |
| Uygunluk | Yük, basınç, sıcaklık, akışkan ve kullanım ortamına göre değerlendirilir |
| Ürün kodu | Sipariş ve onaylı teknik resme göre belirlenir |
| Üretim girdisi | Revizyon numaralı teknik çizim, kaynak şartları, malzeme, adet ve kabul kriterleri |
| Kontrol | Kaynak görünümü, ölçüler, yüzey ve bağlantı geometrisinin onaylı şartlara göre kontrolü |
Kullanım Alanları
- Makine imalatı ve özel makine projeleri
- Hidrolik, pnömatik ve boru bağlantı sistemleri
- Özel ölçülü kaynaklı makine ve bağlantı parçaları
- Gıda ve kimya tesislerine yönelik paslanmaz parçalar
- Denizcilik, enerji ve proses uygulamaları
- Makine imalatı, bakım ve revizyon projeleri
- Endüstriyel tesisat ve proses hatları
- Gıda, kimya ve denizcilik uygulamaları
- Korozyon dayanımı gerektiren hidrolik sistemler